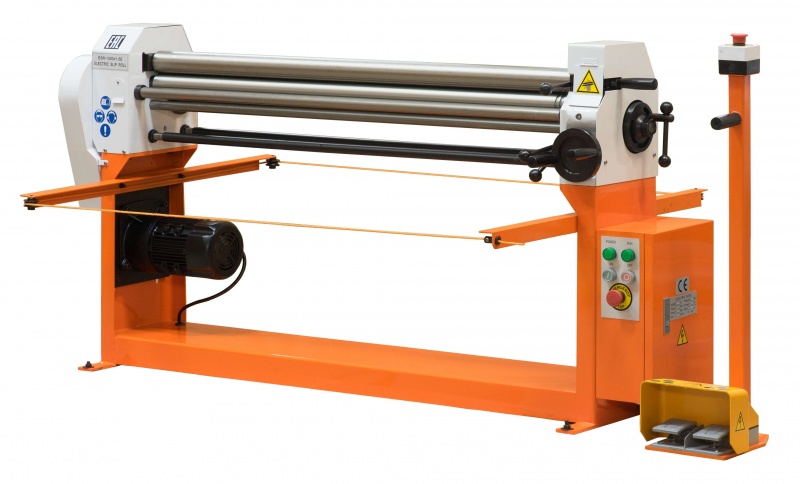
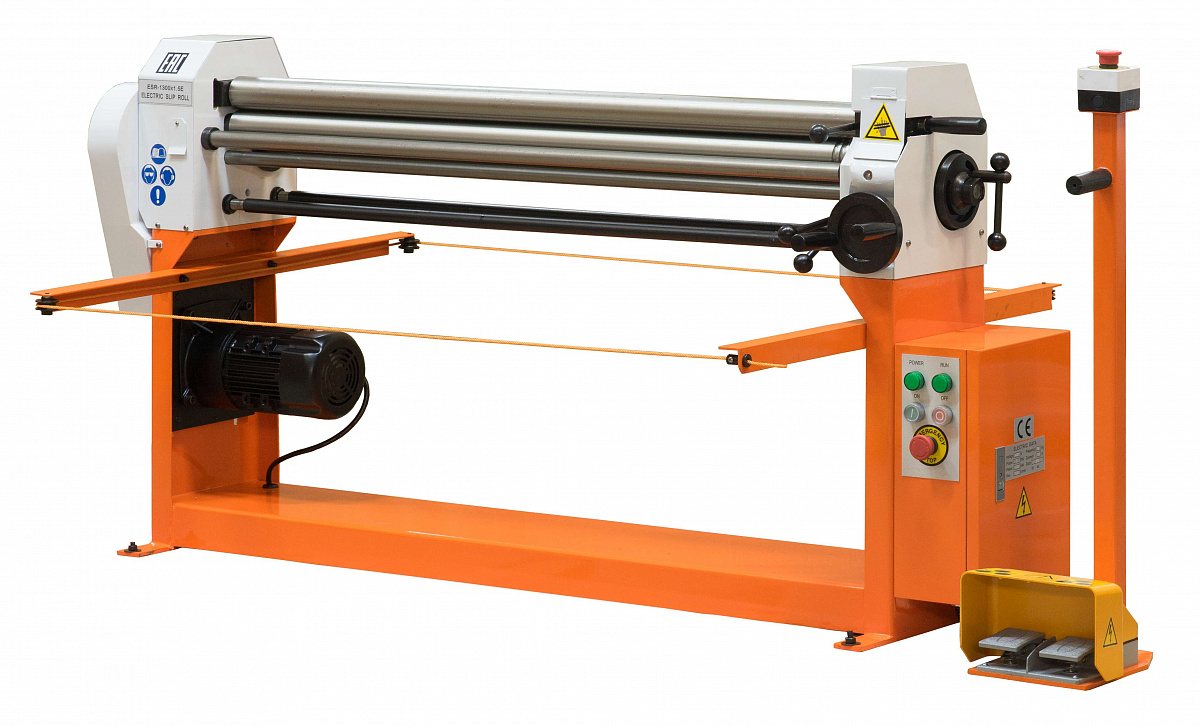
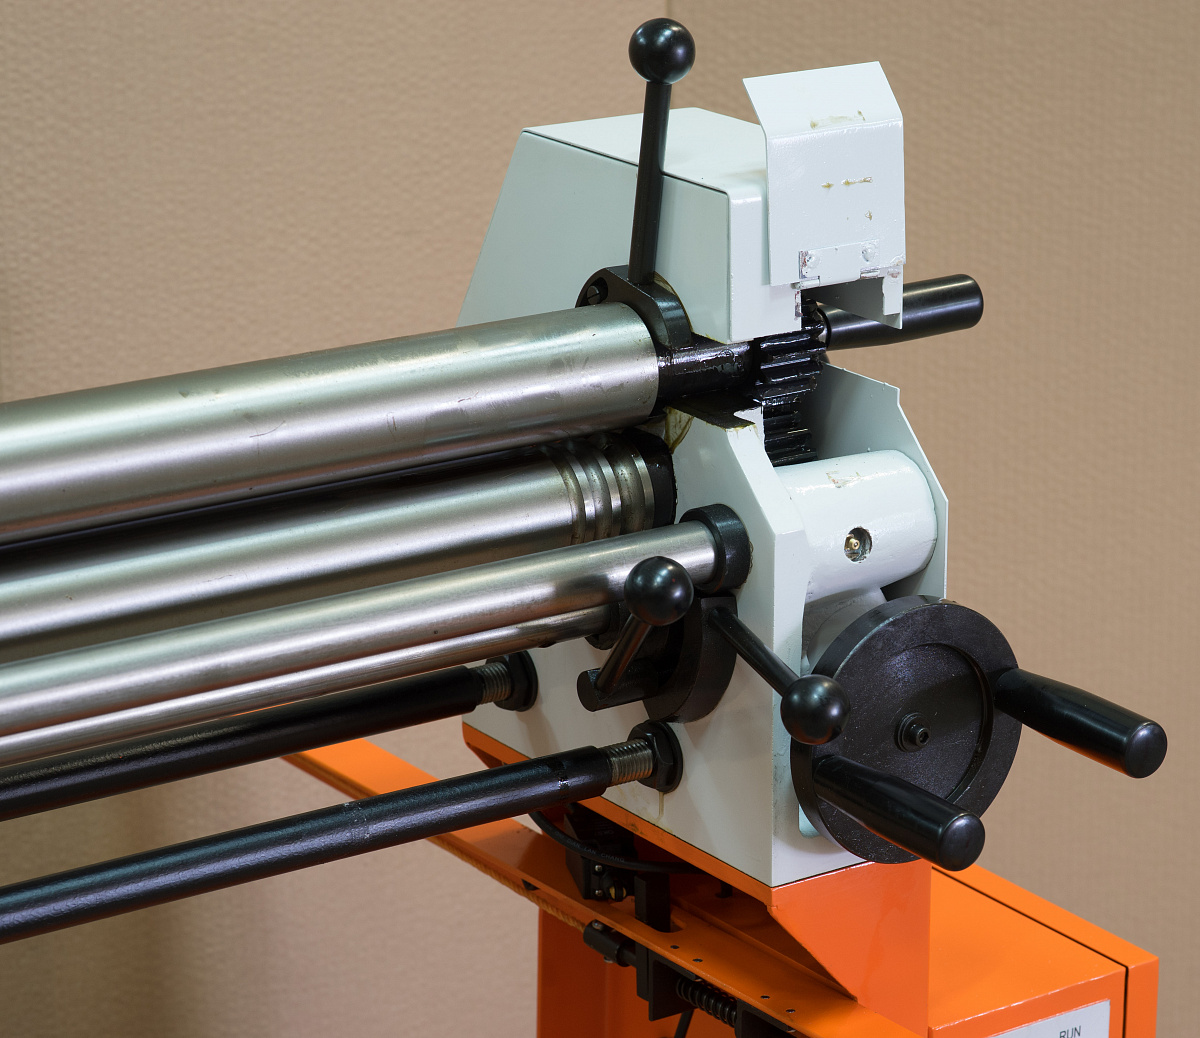
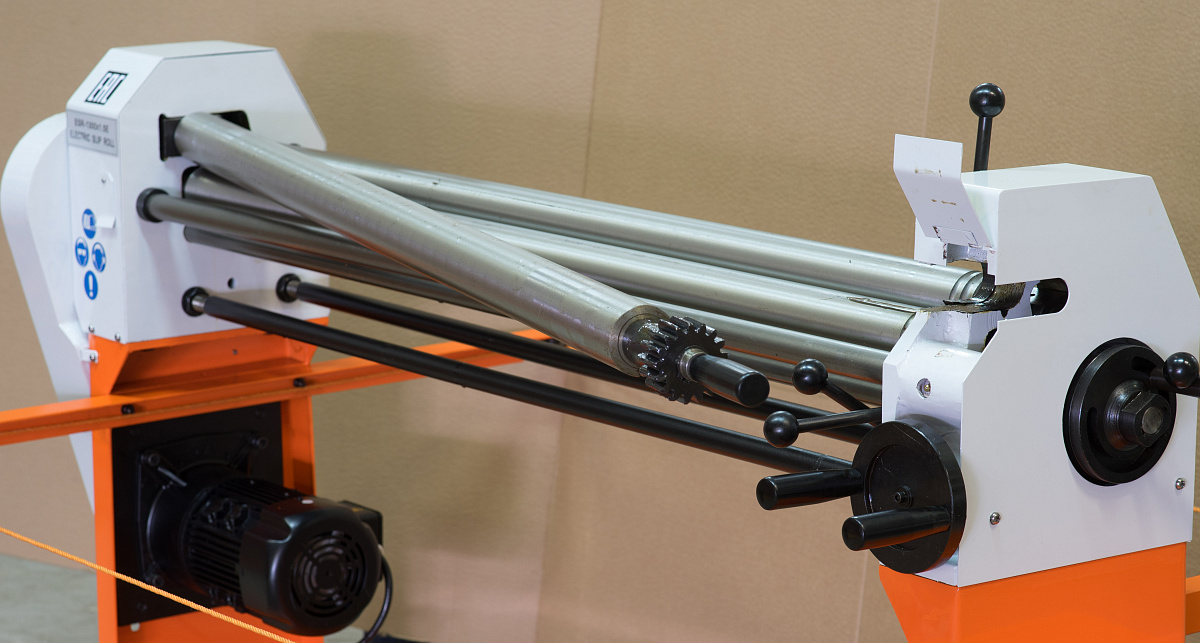
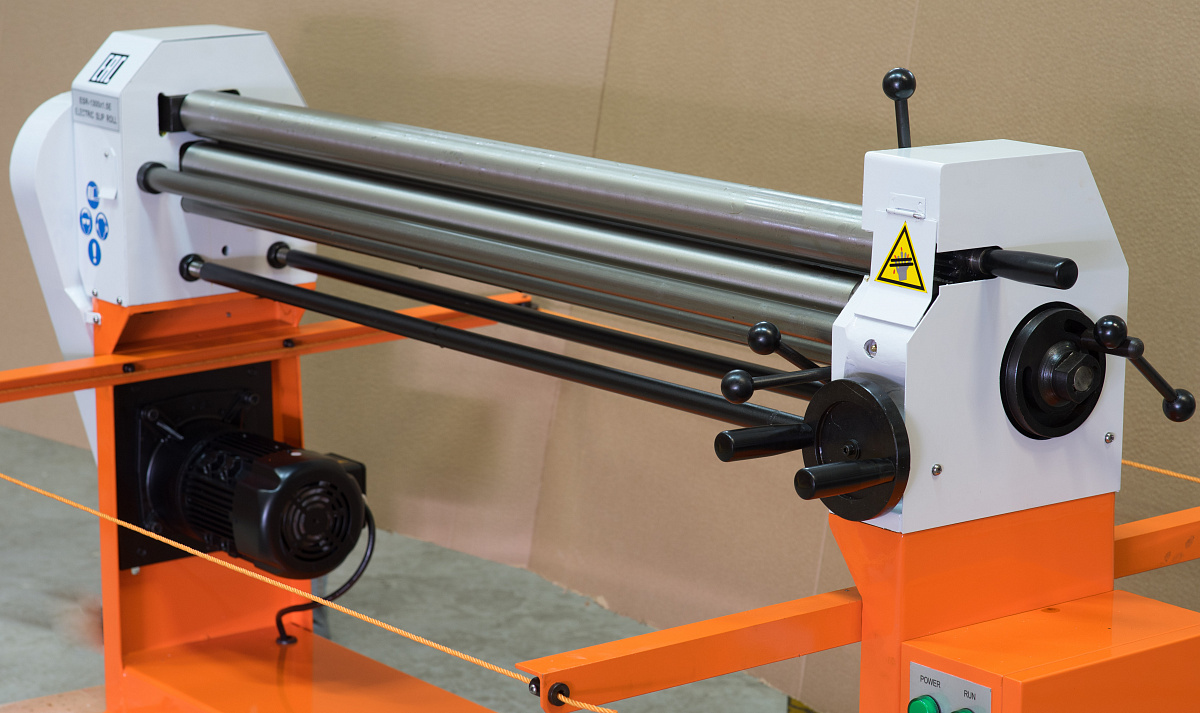
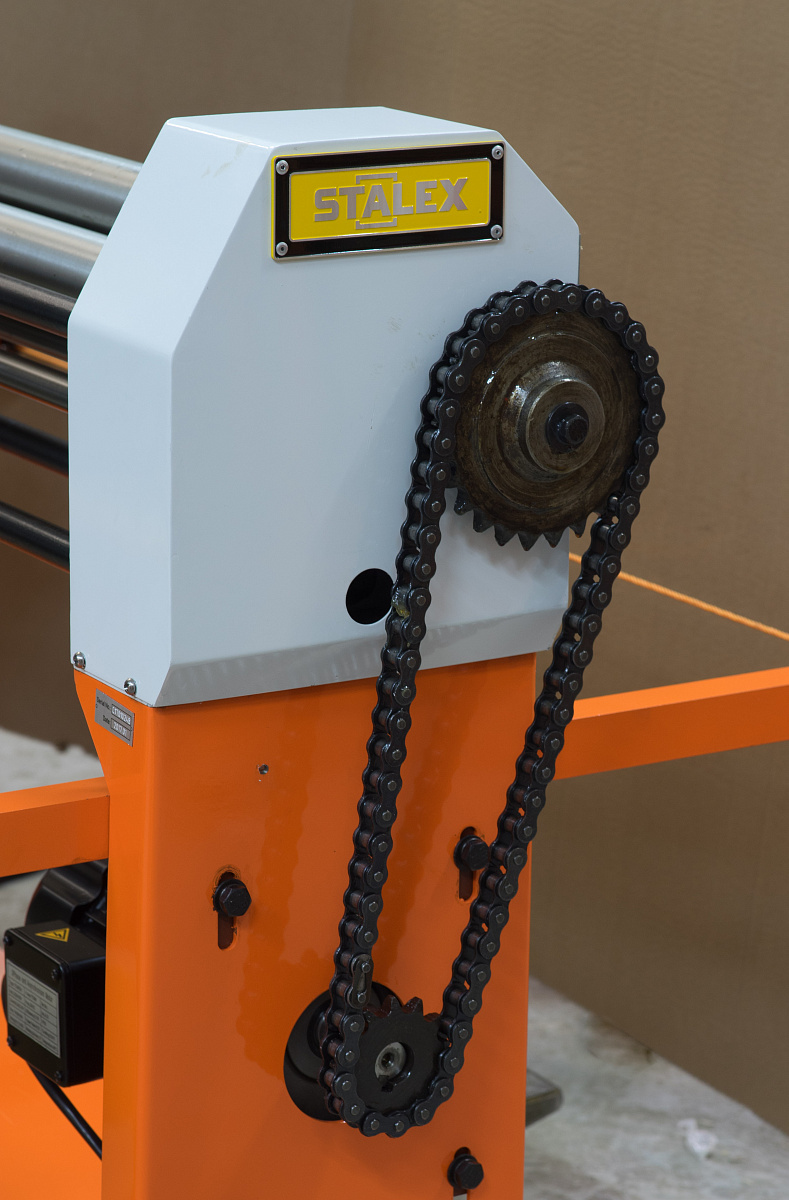
Вальцовочный станок предназначен для предания листу цилиндрической формы различного радиуса, данное оборудование широко применяется для изготовления комплектующих вентиляции, водосточного оборудования, в случаях производства цилиндрических и конических изделий (для вальцевания конических изделий, форма заготовки должна предварительно подготавливаться [вырезаться] с необходимого эскиза и рассчитанными размерами), правке плоских заготовок, подгибке кромок.
Характеристики: - Вальцы с тремя ассиметричными валами
- Валы изготовлены из высокопрочной стали
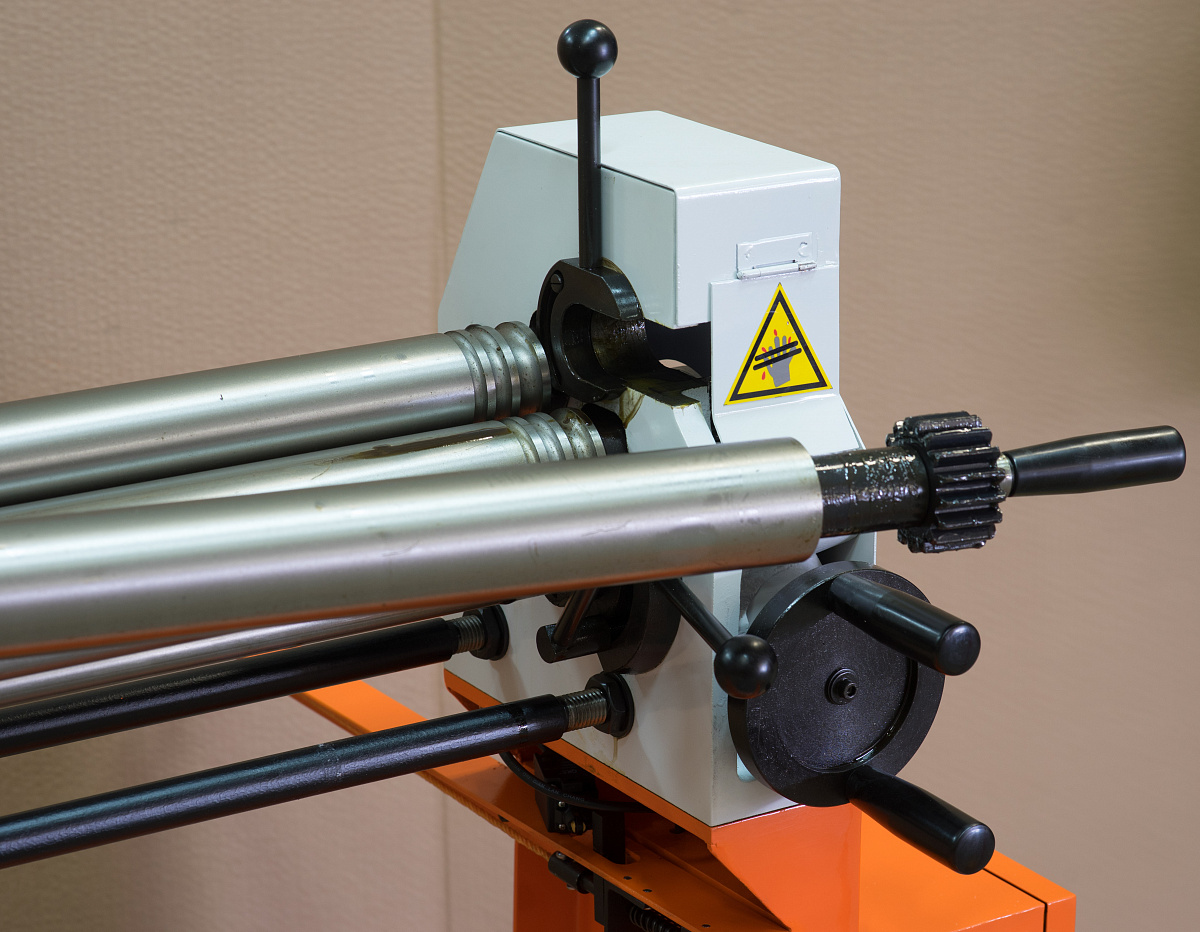
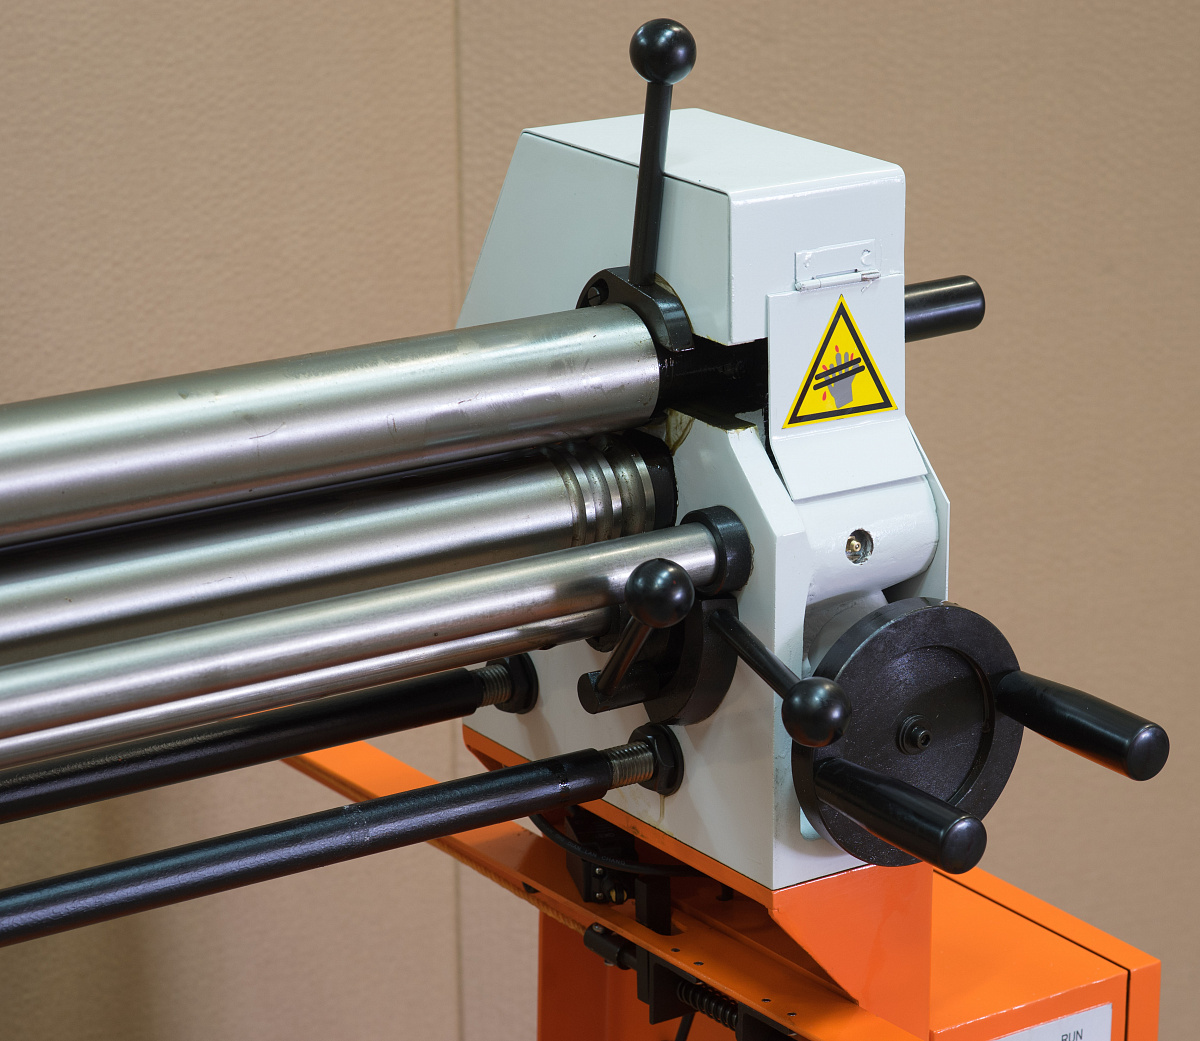
- Ручки на передний вал, для быстрого зажима материала и фиксации
- Верхний вал имеет паз для заправки листа
- Верхний вал вращается в обе стороны
- Бороздки для гнутья прутка
- Возможность гибки на конус
- Выносная педаль с кнопкой аварийной остановки
- Фиксатор подъёма нижнего (гибочного вала), т.е. R гибки
| | STALEX ESR-1300x1.5E |
| Максимальная толщина, мм (низкоуглеродистая сталь, s 245 МПа) | 1,5 |
| Максимальная ширина, мм | 1300 |
| Диаметр валов, мм | 60 |
| Скорость вращения, об/мин | 22 |
| Мощность двигателя, кВт | 0,75 (380 В) |
| Габариты упаковки, мм | 1900х550х1100 |
| Масса, кг | 340 |
*Максимальная допустимая толщина листа при работе с низкоуглеродистой сталью (предел текучести s не должен превышать параметр s 245 МПа) – не более 1,5мм
*Минимальный диаметр получаемой заготовки при работе с низкоуглеродистой сталью 1,5мм - составит не менее 110 мм (данная информация является справочной и зависит от сорта, прочности термообработки материала, а также его длины и толщины).
При работе с толщиной металла (нержавеющая сталь) 1,0мм – максимально возможный мин. Ø обечайки может составлять 120мм (данная информация является справочной и зависит от сорта, прочности, термообработки материала, а также его длины и толщины).
Точной формулы расчёта минимального диаметра получаемой заготовки не существует, т.к. это зависит от вида, сорта, термообработки материала, а также его длины и толщины. Более точно определить минимальный Ø - возможно только пробной прокаткой.